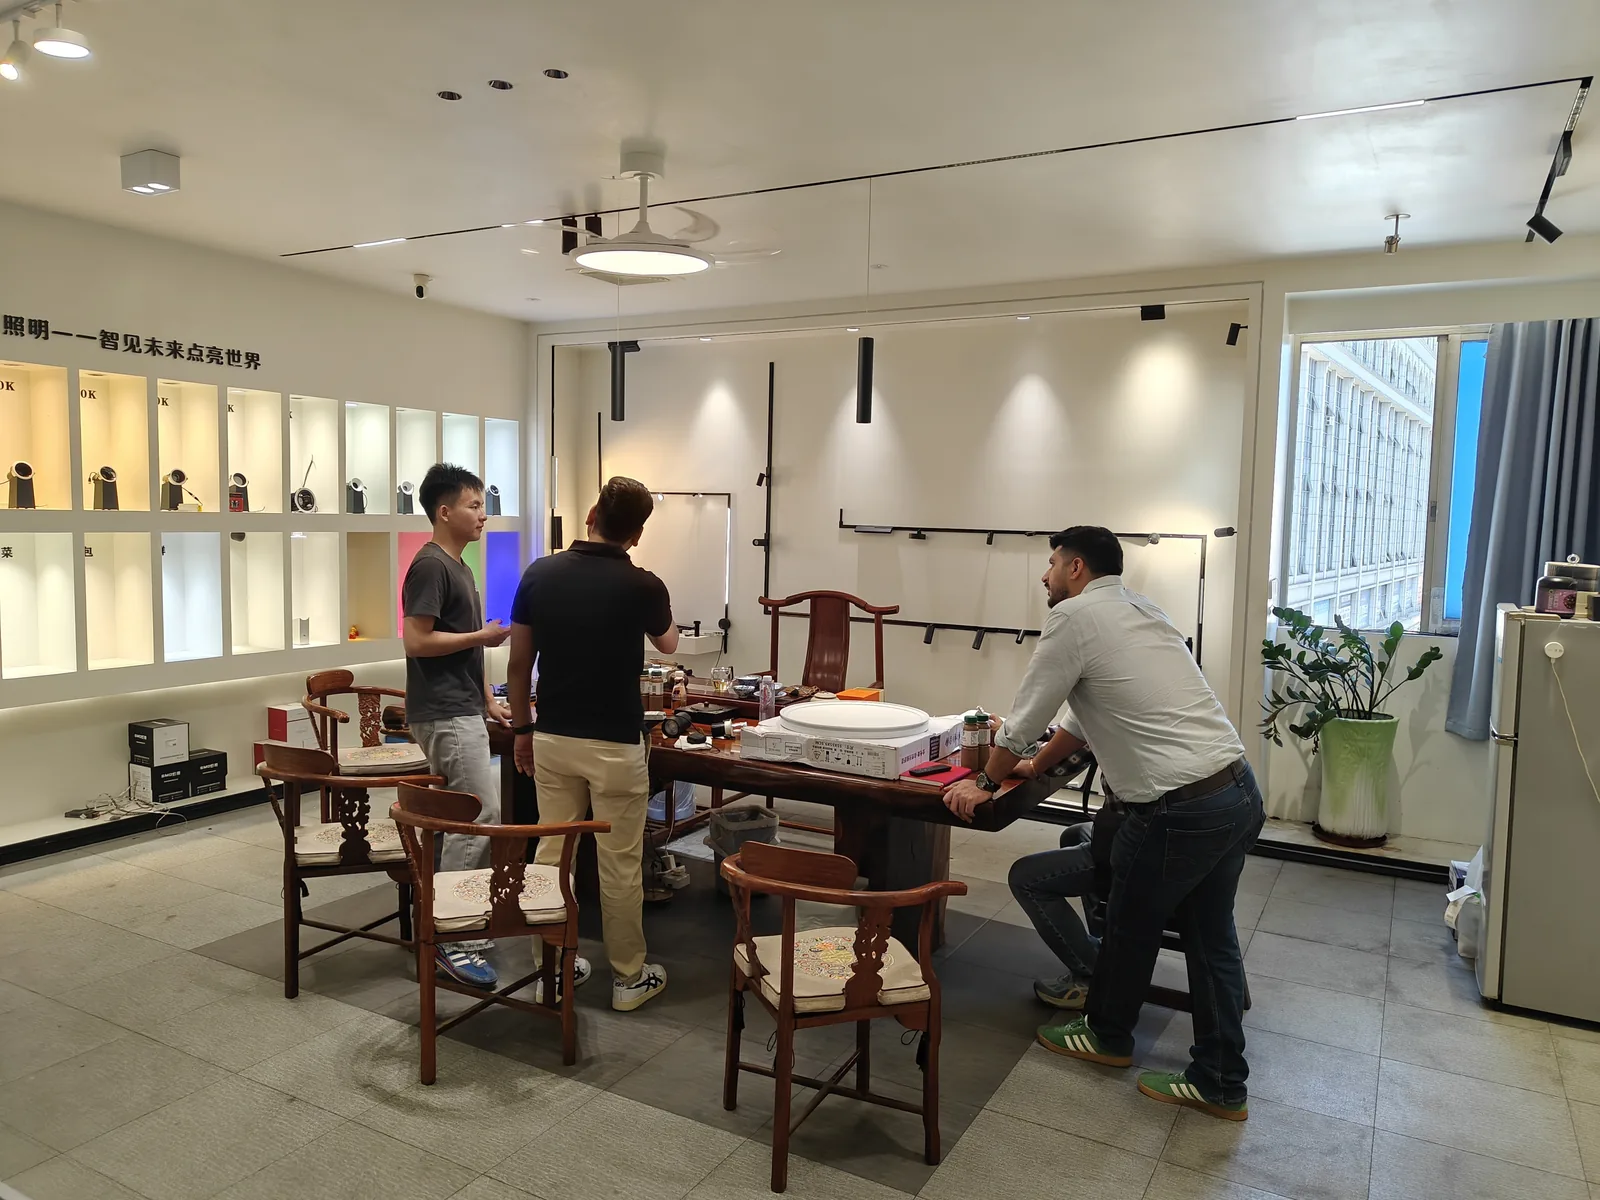
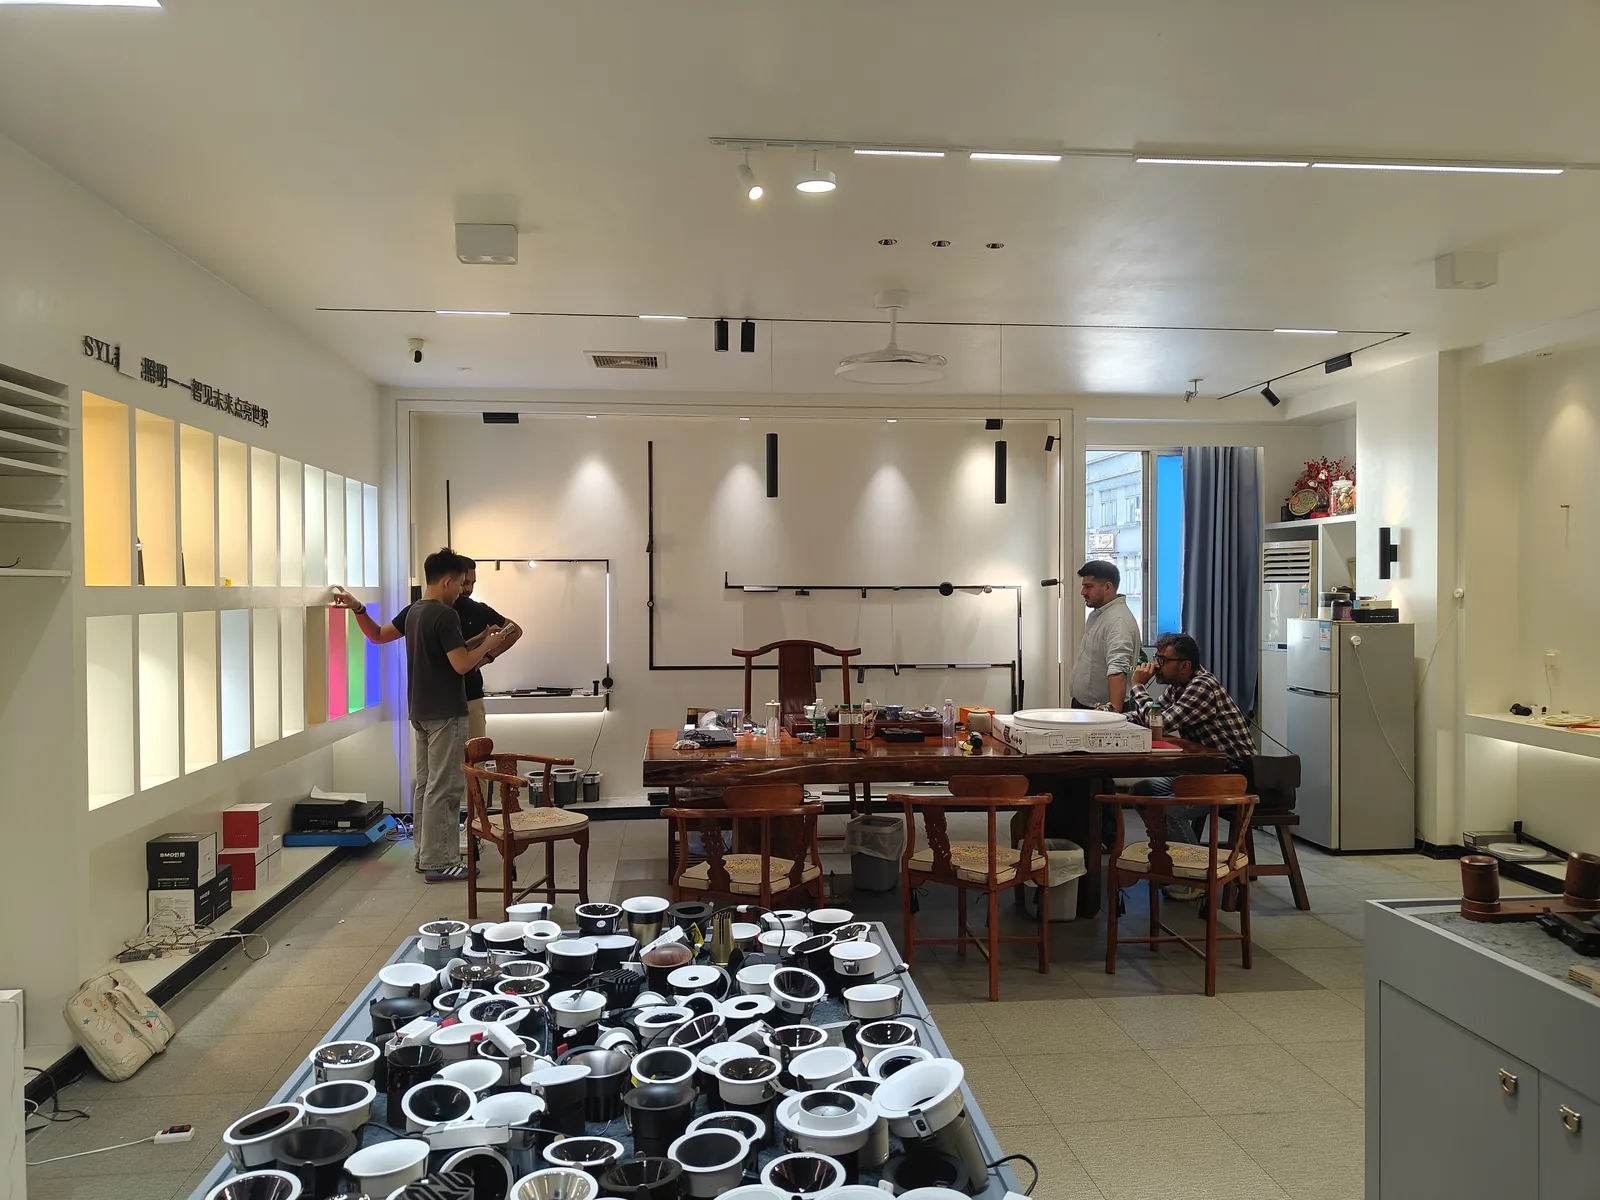
En mars 2026, nous avons accueilli à Zhongshan, dans le Guangdong, notre client néerlandais Lucas et l’équipe qualité d’une marque d’éclairage. Venus d’Amsterdam, ils visitaient avec nous leur cinquième usine dans la région de Guzhen.
Vendre de l’éclairage dans l’UE, c’est d’abord de la paperasse : marquage CE, RoHS, écoconception. Mais la paperasse est la partie facile. Ce qui pose problème, c’est le driver LED livré en série, qui n’est souvent pas celui qui est passé au laboratoire. Lucas nous a raconté que son ancien fournisseur avait rogné sur les alimentations : un lot de downlights d’intérieur avait échoué aux essais d’émissions rayonnées lors d’un contrôle de surveillance du marché. L’envoi a été rejeté.
Cette fois, ils sont venus avec les plans 3D de trois luminaires commerciaux et décoratifs. Leur exigence : trouver un fabricant OEM capable d’optimiser la structure des produits et de maîtriser réellement l’atelier, afin de réduire les risques de non-conformité dans l’UE. Voici ce dont nous avons discuté pendant ces quatre heures d’audit, en atelier comme au bureau.
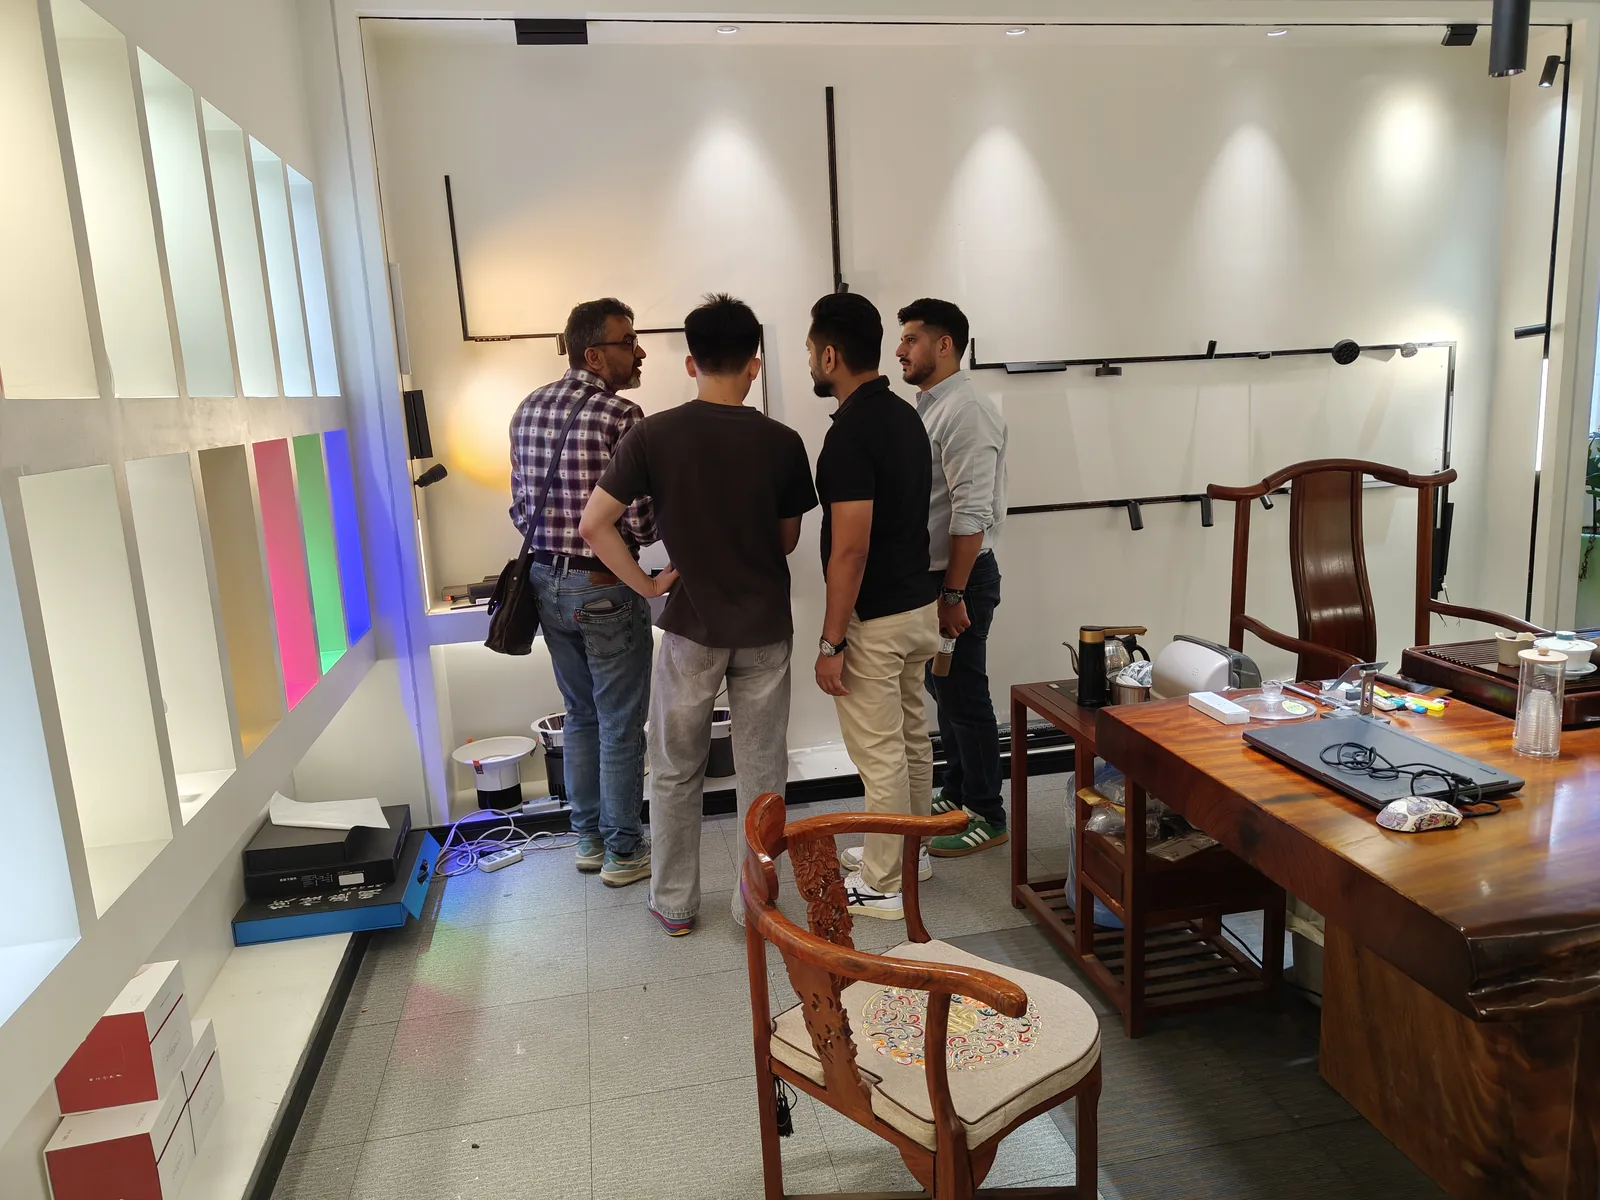
Test optique : atteindre le niveau de qualité de lumière exigé en Europe
Les acheteurs européens sont exigeants sur la qualité de la lumière. Lucas a sorti de son sac un échantillon issu de ses meilleures ventes : « Nous voulons que la couleur 3000 K des nouveaux produits corresponde exactement à celui-ci. Pas de dominante verdâtre ni rosée. »
Au laboratoire optique, nous avons allumé l’échantillon et l’avons placé dans une sphère intégrante de 1,5 m. Le compte rendu indique pour l’échantillon de 3000 K un SDCM de 3,2, un IRC Ra de 95,2 et un R9 de 72. L’équipe qualité a remarqué la variation de couleur à l’écran.
Nous lui avons expliqué qu’en production série, nous pouvions rester à moins de 2,5 pas MacAdam de l’échantillon validé, à condition de restreindre le bin des puces Citizen ou Bridgelux et de tenir compte du décalage de couleur introduit par l’optique.
Pour garantir cette régularité, nous avons convenu que, dès l’arrivée des puces LED, notre contrôle qualité à réception (IQC) réaliserait un échantillonnage selon le niveau AQL 1,5. Les rapports de mesure spectrale partent directement à Amsterdam avec la liste de colisage : des données mesurées plutôt qu’un contrôle visuel.
Sur la ligne : éviter la non-conformité CE (LVD/CEM)
En passant devant la ligne d’assemblage, l’ingénieur qualité s’est arrêté. La conformité des alimentations était l’une de leurs priorités.
« De nombreuses usines envoient de bons drivers au laboratoire pour la certification CE, puis les remplacent en production par des drivers bon marché sans filtre CEM. Comment vous assurez-vous que cela n’arrive pas chez vous ? »
Nous avons demandé au chef de ligne d’ouvrir le boîtier d’un driver issu d’un downlight professionnel en cours d’assemblage. Carte électronique à l’appui, nous avons présenté notre standard minimal :
La discussion sur les drivers a porté sur les condensateurs X et les inductances de mode commun à l’entrée pour les perturbations conduites, sur l’EN IEC 55015 et, lorsque applicable, sur les limites d’harmoniques de l’EN 61000-3-2. Le choix du driver et les résultats d’essai du luminaire complet doivent être évalués ensemble.
Pour la conception de classe II examinée, l’équipe a étudié l’isolation renforcée et une distance de fuite d’au moins 5,0 mm entre primaire et secondaire. Les distances et l’évaluation de sécurité dépendent de la conception réelle et des exigences applicables de l’EN 60598-1.
Nous avons également sorti nos dossiers pour l’enregistrement EPREL (règlement (UE) 2019/2015), nos déclarations REACH et les données produit nécessaires à l’enregistrement DEEE : de quoi montrer comment nous aidons nos clients à constituer leur documentation.
| Points sensibles des acheteurs européens | Notre méthode de contrôle | Résultat pour la marque |
|---|---|---|
| Écarts de couleur d’un lot à l’autre | Bins verrouillés dans la nomenclature (BOM) ; échantillonnage en sphère intégrante selon AQL 1,5. | Objectif : ≤ 2,5 SDCM par rapport à l’échantillon approuvé. |
| Échecs aux contrôles CE-CEM / écoconception | Choisir les drivers et vérifier le luminaire complet selon les exigences CEM et d’écoconception applicables. | Soutient la vérification CEM du luminaire et les exigences d’écoconception applicables. |
| Matériaux non conformes à la directive RoHS | Contrôle des rapports SGS à la réception ; rejet de la quincaillerie de qualité insuffisante. | Soutient la traçabilité des matériaux et les données REACH/DEEE. |
Coûts d’outillage : un moule à 4 000 USD ramené à zéro
En examinant les plans 3D au bureau, l’équipe de Lucas a présenté une suspension linéaire minimaliste. Son agence de design européenne proposait un moule de fonderie sous pression en aluminium pour tout le corps. Avec une commande initiale de seulement 600 pièces, plus de 4 000 USD d’outillage, c’était difficile à justifier.
Après avoir étudié les fichiers CAO, notre ingénieur de conception a proposé une alternative :
« Vous n’avez pas besoin d’un outillage de fonderie sous pression. Nous avons déjà le profilé extrudé 6063. Nous usinons les embouts en CNC dans de la barre pleine, puis tout est thermolaqué en noir à texture fine. Les jeux d’assemblage restent inférieurs à 0,2 mm, la dissipation thermique est suffisante et l’outillage ne coûte rien. »
Lucas doutait au départ que les embouts usinés s’accordent au corps extrudé. Nous avons apporté une pièce usinée brute de l’atelier ; après avoir examiné l’ajustement, Lucas a validé la modification.
Comment reconnaître un vrai fabricant
À la fin de l’audit, Lucas a partagé la méthode de l’équipe à Guzhen. Pour évaluer les capacités réelles de fabrication d’une entreprise, l’équipe vérifie trois points :
Les en-têtes des rapports d’essai
ils demandent des rapports IES ou des rapports de sécurité établis en interne, et vérifient que le nom du demandeur correspond exactement à la licence commerciale de l’usine.
Le laboratoire
les sociétés de négoce n’ont souvent qu’un showroom, alors qu’une vraie usine dispose de baies de vieillissement en charge, de testeurs Hi-Pot et de sphères intégrantes.
Les procédures
ils regardent si des procédures opératoires standard (SOP) propres à chaque modèle sont affichées aux postes de travail.
Le résultat : de l’audit au premier conteneur
Dix jours après l’audit, nous avons expédié à Amsterdam le premier prototype usiné en CNC. L’échantillon a passé les pré-tests LVD, CEM et écoconception (ErP) dans un laboratoire aux Pays-Bas (rapports disponibles sur demande). La commande initiale de 600 pièces a été expédiée fin mai.
Vous envisagez de transférer votre production d’éclairage à Zhongshan, en Chine ?
Nous invitons les marques d’éclairage et les importateurs du monde entier à visiter notre site de production de Guzhen. Audit en visio ou nouveaux plans à chiffrer :
- Recevez une évaluation DFM (conception pour la fabrication) sous 48 heures.
- Accédez à nos données de sphère intégrante, essais Hi-Pot, vieillissement thermique et essais au brouillard salin.